Введение
При формировании сметы на свайное поле многие снабженцы ориентируются исключительно на цену за погонный метр в коммерческом предложении. Однако опытный главный инженер понимает: финальная стоимость фундамента не ограничивается прайсом поставщика. Партия свай, приобретённая по низкой цене, может привести к дополнительным расходам, если при её изготовлении не соблюдались требования к геометрии изделий и прочности бетона. В результате заказчик рискует столкнуться с задержками поставки, заменой бракованной продукции и увеличением бюджета проекта.
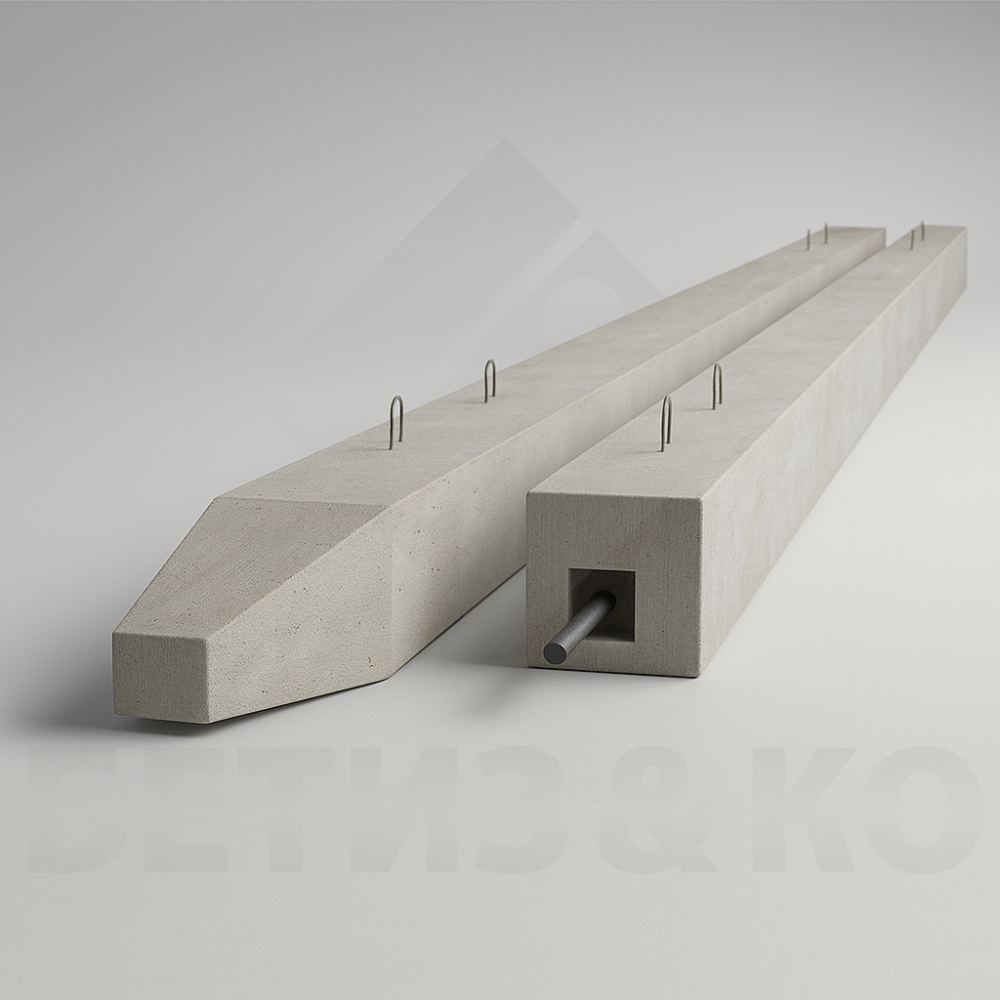
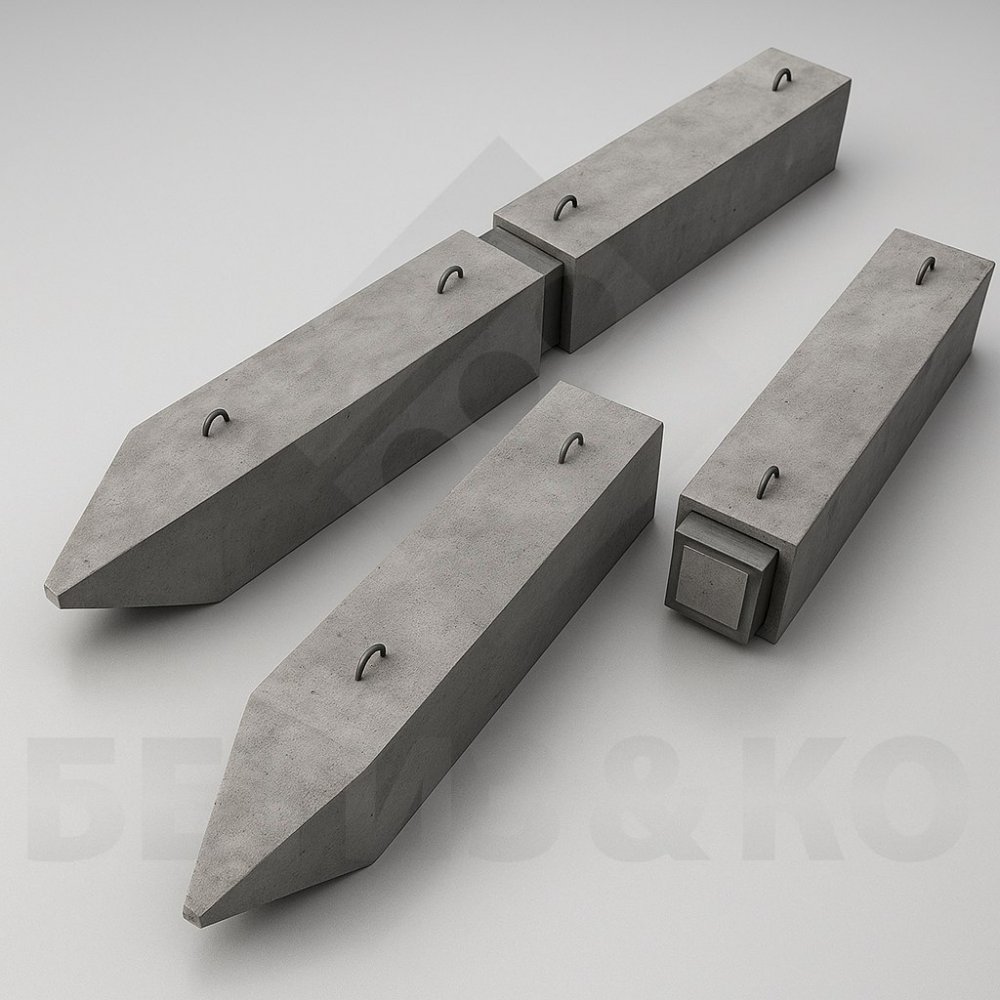
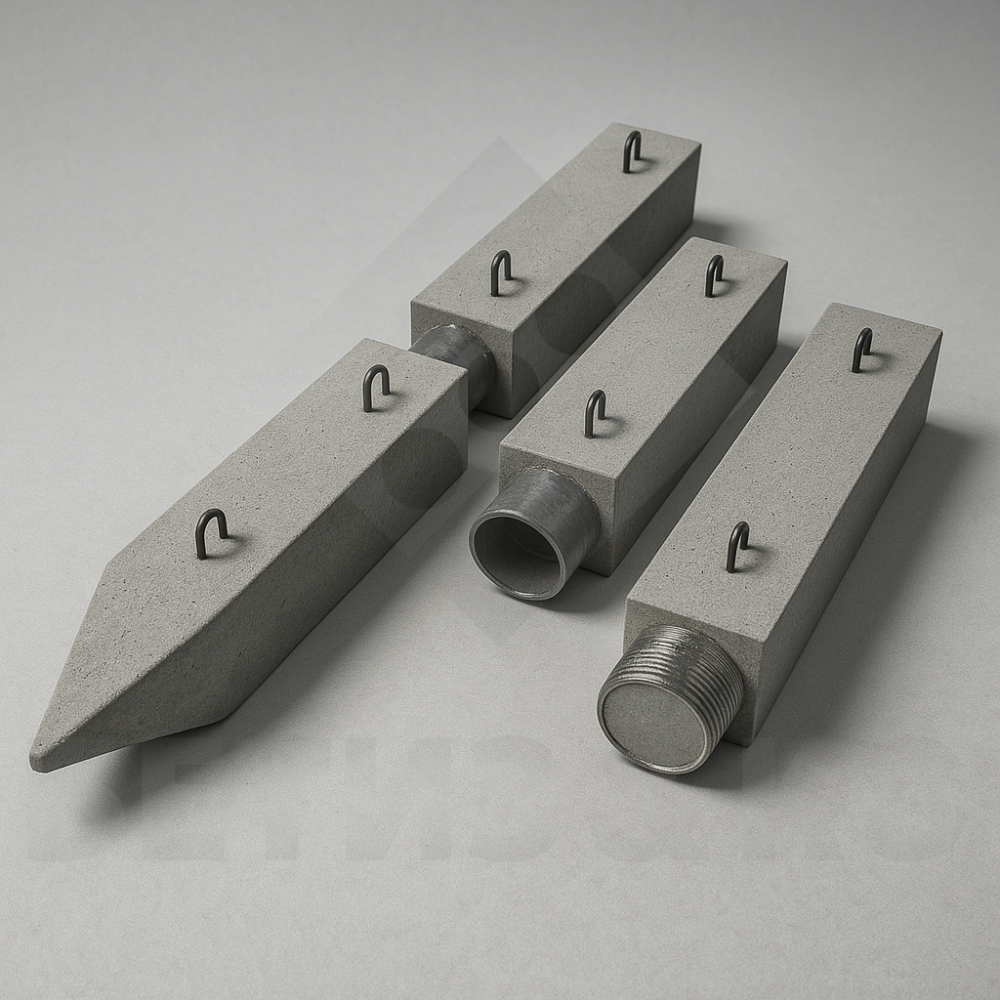
В этом материале мы не будем возвращаться к базовой классификации, типам сечений и правилам маркировки. Наша цель — рассмотреть производство железобетонных свай с точки зрения экономики и технического контроля. Мы разберём факторы, которые формируют себестоимость изделий, и покажем, как недостаточный контроль производства и хранения может повлиять на бюджет проекта.
Комментарий эксперта: «Причины рекламаций могут быть связаны не только с ошибками проектирования, но и с нарушениями технологии производства, контролем качества и условиями хранения. Поэтому оценивать надёжность поставщика необходимо не только по цене, но и по организации производственного контроля».
Этот материал станет практическим руководством для тех, кому необходимо провести аудит производственной площадки, оценить технологические процессы и выбрать поставщика железобетонных свай. В статье рассмотрены ключевые нюансы приёмки, хранения и документального контроля продукции.
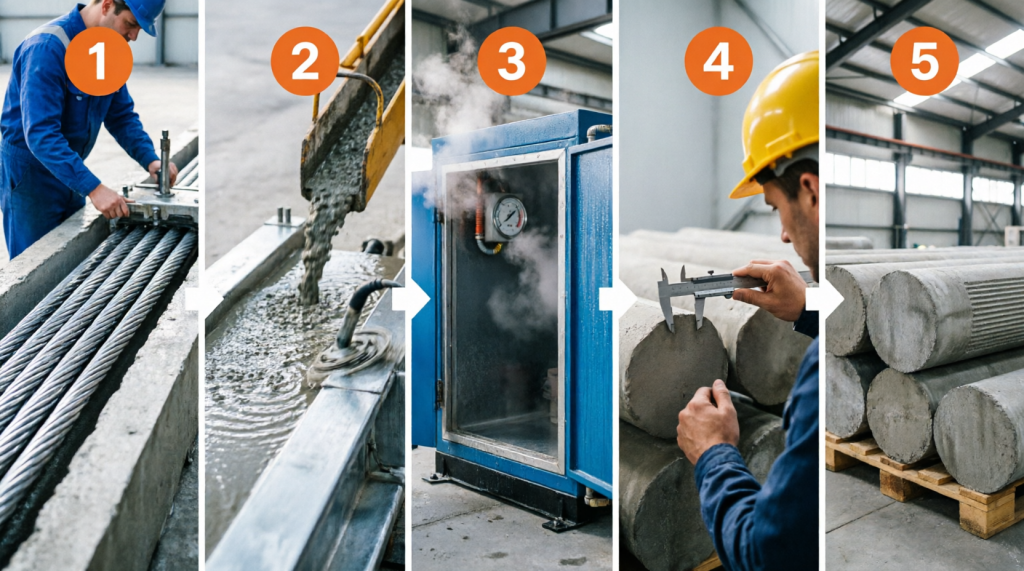
Этап 1: Армирование
Натяжение стальных канатов на силовых стендах и сборка пространственных каркасов с установкой фиксаторов защитного слоя.
Этап 2: Формовка
Укладка бетонной смеси в кассетные формы и уплотнение с помощью глубинных или наружных вибраторов.
Этап 3: Пропарка
Тепловлажностная обработка в камерах при 70-80°C для ускоренного набора бетоном проектной прочности.
Этап 4: Контроль
Распалубка, визуальный осмотр, инструментальный контроль геометрии и прочности бетона неразрушающими методами.
Этап 5: Складирование
Маркировка и складирование готовых свай в штабеля с обязательным использованием деревянных прокладок.
Оценка производственных мощностей и парка формовочного оборудования завода
При аудите предприятия главный инженер должен оценивать не только коммерческое предложение и презентационные материалы, но и фактическое состояние производственного цеха. Состояние формовочных линий влияет на себестоимость, стабильность геометрии и качество изделий. Изношенное оборудование повышает риск перерасхода бетона, отклонений размеров и выпуска продукции, не соответствующей установленным требованиям.
На что обратить внимание при осмотре
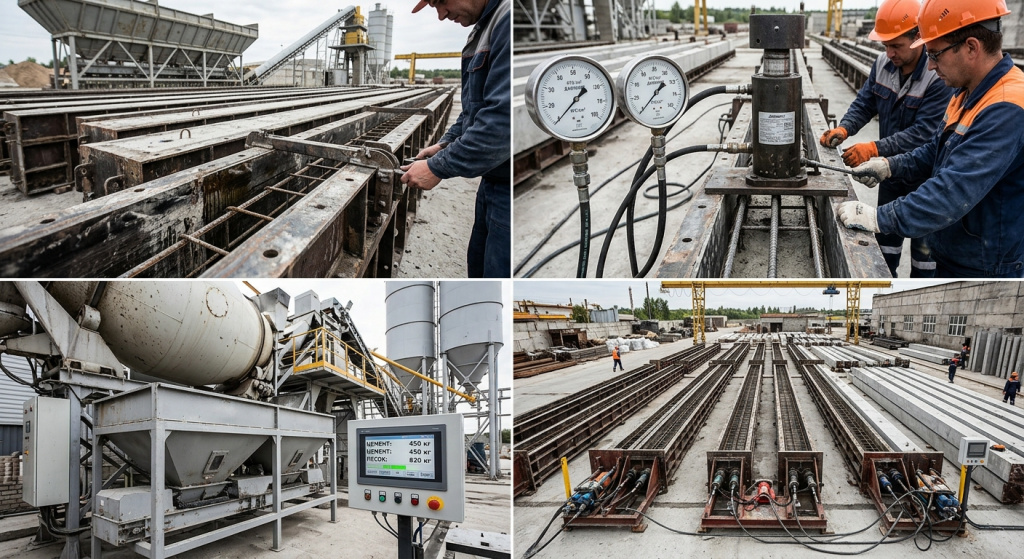
- Тип формовочных стендов. Современные кассетные формы и длинные силовые полигоны позволяют производить больше свай за смену при меньшем объёме ручного труда. Если завод использует деформированные борта форм, возрастает риск отклонений геометрии, которые могут осложнить погружение свай.
- Состояние домкратов для натяжения арматуры. Домкраты для натяжения арматуры — один из ключевых элементов оборудования при производстве предварительно напряжённых свай. Их исправность и точность измерения усилия позволяют контролировать соответствие натяжения проектным значениям. Состояние оборудования и своевременность его поверки необходимо подтверждать документально.
- Автоматизация дозирования. При ручном дозировании инертных материалов и цемента возрастает риск ошибок в рецептуре, особенно при отсутствии точного весового контроля. Это может приводить к колебаниям свойств бетонной смеси и прочности готовых изделий от партии к партии.

Совет специалиста: «Запросите график планово-предупредительных ремонтов (ППР) формовочного оборудования. Если документ отсутствует или не ведётся, это повод подробнее проверить техническое состояние оборудования и организацию производственного обслуживания».
Входной контроль сырья: риски при работе с цементом и инертными материалами
Материалы составляют значительную часть себестоимости железобетонной сваи. Поэтому при аудите важно понять, как завод принимает, хранит и проверяет цемент, щебень, песок и другие компоненты бетонной смеси. Снижение затрат само по себе не является нарушением, однако оно не должно достигаться за счёт несоблюдения требований к качеству сырья.
Цемент: активность и стабильность характеристик
Одним из рисков является использование цемента, потерявшего активность из-за неправильного хранения, либо применение минеральных добавок без надлежащего контроля их влияния на состав смеси. Марка цемента в документах не заменяет проверку его фактических характеристик.
Если свойства цемента не соответствуют заявленным показателям, технологу необходимо пересмотреть состав бетонной смеси и подтвердить достижение требуемой прочности. Попытки компенсировать нестабильные свойства сырья без полноценного контроля рецептуры могут привести к дополнительным затратам и отклонениям от проектных требований.
Инертные материалы: пыль, глина и влажность
| Параметр | Как должно быть на надёжном заводе | Возможные нарушения |
|---|---|---|
| Щебень | Чистый, фракционированный, с контролируемым содержанием пылевидных и глинистых частиц | Использование загрязнённого щебня может ухудшать сцепление компонентов бетонной смеси |
| Песок | Контролируемая влажность, соответствие требованиям к составу и отсутствие нежелательных включений | Подача влажного песка без корректировки рецептуры меняет фактическое водоцементное отношение |
Запросите журнал входного контроля и документы лабораторных испытаний партий инертных материалов. Важно, чтобы записи были связаны с фактическими поставками, а результаты контроля можно было сопоставить с датами поступления сырья.
Армирование свай: влияние класса стали и точности сборки каркаса на себестоимость
Армирование воспринимает растягивающие и изгибающие нагрузки, возникающие при транспортировке, погрузке и погружении свай. Поэтому при аудите необходимо проверять не только документы на арматурную сталь, но и точность изготовления каркаса, соблюдение проектной схемы армирования и параметры натяжения.
Класс стали и способ соединения
Для предварительно напряжённых свай применяются арматурные элементы, предусмотренные рабочей и технологической документацией на конкретный тип изделия. Нельзя заменять указанную в проекте арматуру на другой материал без подтверждения соответствия требованиям к прочности, деформативности и работе при натяжении.
Важно проверить документы на поставленную сталь, маркировку, результаты входного контроля и соответствие фактической продукции проектной документации. Для предварительно напряжённых конструкций особое значение имеют контроль усилия натяжения и соблюдение установленной технологии отпуска напряжения.
Защитный слой и фиксаторы
Точность сборки каркаса влияет на толщину защитного слоя бетона. При недостаточном защитном слое повышается риск повреждения бетона и коррозии арматуры в агрессивной среде. Поэтому необходимо контролировать положение арматуры в форме и использовать подходящие фиксаторы, обеспечивающие проектную толщину защитного слоя.
Конкретные значения защитного слоя следует принимать по рабочей документации и требованиям нормативных документов для соответствующего типа сваи. Универсально устанавливать одно значение для всех изделий некорректно.
Сравнение технологий формования: виброуплотнение, вибропрессование и центрифугирование
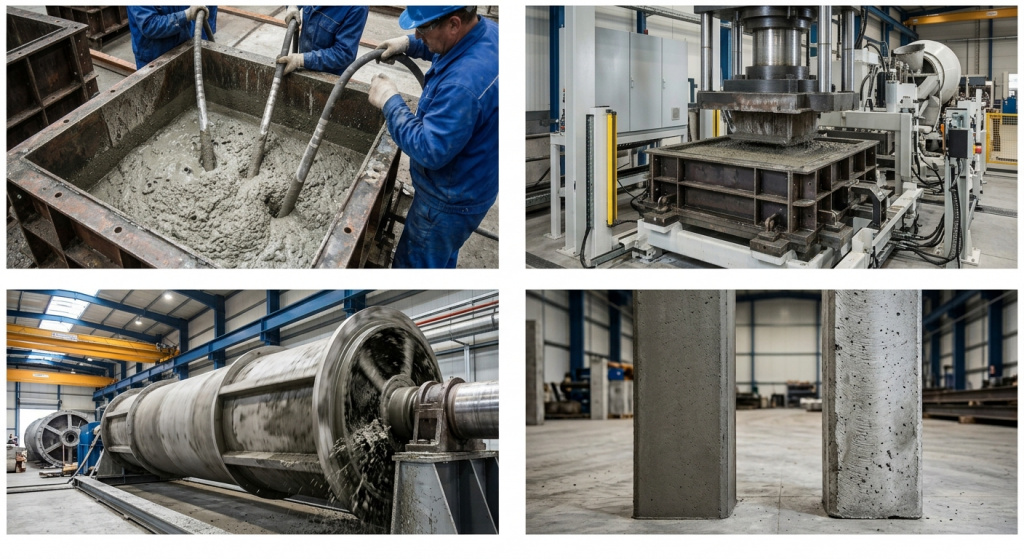
Технология уплотнения бетонной смеси влияет на плотность, однородность, прочность и другие эксплуатационные характеристики бетона. Однако результат определяется не только названием метода, но и составом смеси, оборудованием, режимами обработки и соблюдением технологической документации.
Виброуплотнение
При виброуплотнении бетонная смесь уплотняется внутренними или наружными вибраторами. Это распространённая технология, позволяющая получать качественные изделия при правильно подобранном составе смеси и соблюдении режима уплотнения.
Необходимо контролировать водоцементное отношение: избыток воды может отрицательно влиять на прочность и другие свойства бетона. При этом требуемая подвижность смеси не обязательно достигается только увеличением количества воды — применяются различные составы и технологические решения.
Вибропрессование и центрифугирование: особенности технологий
При вибропрессовании применяются малоподвижные бетонные смеси, которые уплотняются под воздействием вибрации и давления. При центрифугировании бетон распределяется по форме под действием центробежных сил. Эти технологии отличаются оборудованием, составом смеси и областью применения.
Преимущества и ограничения необходимо оценивать применительно к конкретному типу сваи:
- Потенциальные преимущества: возможность обеспечить требуемую плотность и однородность бетона при корректно подобранных составах и режимах.
- Ограничения: более высокие требования к оборудованию, настройке технологического процесса и квалификации персонала.
Если объект находится в агрессивной грунтовой среде, следует выбирать сваи с характеристиками бетона и защитой арматуры, соответствующими проектным требованиям. Сам по себе способ формования не заменяет проверку фактической прочности, морозостойкости, водонепроницаемости и коррозионной стойкости.
Режимы тепловлажностной обработки: как нарушения могут повлиять на качество бетона
Бетон набирает прочность в результате гидратации цемента, а тепловлажностная обработка позволяет управлять скоростью твердения. Нарушение режима нагрева, выдержки или охлаждения может привести к внутренним напряжениям, неоднородности и образованию дефектов.
Основные этапы контроля
- Предварительная выдержка. Перед нагревом бетон выдерживают в соответствии с принятой технологией. Продолжительность этапа зависит от состава смеси, температуры и других условий.
- Плавный подъём температуры. Скорость нагрева устанавливают технологическим регламентом. Слишком быстрый нагрев может вызвать температурные деформации и повреждение структуры бетона.
- Изотермическая выдержка. Максимальную температуру и продолжительность выдержки назначают с учётом состава бетона, типа изделия и принятой технологии.
- Плавное охлаждение. Резкое снижение температуры может вызвать дополнительные напряжения и ухудшить качество изделия.
Запросите у завода графики автоматической регистрации параметров тепловлажностной обработки за последний месяц. Сопоставьте данные с технологическим регламентом и проверьте наличие резких отклонений температуры и продолжительности этапов.
Инструментальный контроль качества: методы неразрушающего контроля на производстве
Визуальный осмотр позволяет выявить внешние дефекты, но не даёт полной информации о прочности и внутренней однородности бетона. Для более глубокой оценки применяются инструментальные методы контроля и лабораторные испытания.
Основные методы контроля
- Ультразвуковой метод. Может применяться для оценки однородности бетона и выявления отдельных зон с неоднородной структурой. Возможности метода зависят от оборудования, методики и условий проведения измерений.
- Метод ударного импульса (склерометрия). Позволяет ориентировочно оценивать свойства поверхностного слоя бетона. Результаты необходимо интерпретировать с учётом ограничений метода и подтверждать другими видами контроля.
- Магнитный метод. Применяется для определения положения арматуры и оценки толщины защитного слоя без разрушения изделия.
Главному инженеру следует запрашивать не только справку о проведении контроля, но и конкретные протоколы испытаний с указанием номеров партий, методик и результатов измерений. При необходимости данные должны быть связаны с конкретными изделиями или контрольными образцами.
Скрытые факторы логистики и складского хранения, увеличивающие бюджет проекта
Даже качественно изготовленная свая может получить повреждения до отправки на объект. Логистика и складское хранение требуют отдельного контроля, поскольку ошибки при складировании, погрузке и транспортировке способны привести к сколам, трещинам и дополнительным расходам.
Ошибки складского хранения
- Неправильное расположение прокладок. Сваи должны храниться на прокладках, расположенных в соответствии с принятой схемой складирования. Смещение прокладок или их отсутствие может привести к неравномерному распределению нагрузки, чрезмерным изгибающим усилиям и повреждению нижних рядов.
- Превышение допустимой высоты штабеля. Высоту складирования необходимо определять с учётом типа свай, схемы опирания, несущей способности основания и требований технологической документации. Универсальный предел в два или три яруса нельзя применять без проверки конкретных условий.
Ошибки транспортировки
- Неправильное крепление. Цепи и тросы должны использоваться с учётом схемы крепления и защиты бетонных поверхностей от повреждений.
- Выступ за габариты транспортного средства. При перевозке длинномерных свай необходимо обеспечить надёжное опирание и крепление. Динамические нагрузки при торможении и движении должны учитываться при выборе схемы транспортировки.
Включите в договор поставки условия ответственности перевозчика за сохранность продукции при погрузке, транспортировке и разгрузке. Также зафиксируйте требования к прокладкам, креплению и порядку приёмки изделий.
Проверка нормативной документации: как оценить достоверность паспортов качества
Паспорт качества на железобетонные сваи содержит сведения, необходимые для идентификации продукции и проверки её соответствия установленным требованиям. При этом сам по себе паспорт не заменяет проверку фактического состояния изделий и результатов испытаний.
Для свай заводского изготовления применяются требования соответствующих нормативных документов и рабочей документации. При проверке необходимо учитывать актуальность используемого стандарта: ГОСТ 19804-2012 в официальном фонде Росстандарта указан как заменённый ГОСТ 19804-2021, поэтому применяемую нормативную базу следует уточнять для конкретного изделия и проекта.
На что обратить внимание в паспорте качества
- Недостаток конкретных данных. В документе приведены только общие показатели, но отсутствуют сведения о партии, результатах испытаний и фактических характеристиках продукции.
- Несогласованность дат. Даты изготовления, испытаний и отгрузки должны быть логически связаны между собой и соответствовать технологическому процессу.
- Отсутствие обязательных реквизитов. Проверьте наличие подписей, идентификационных данных и других реквизитов, предусмотренных системой документации предприятия.
- Несовпадение номеров партий. Номер партии в паспорте должен соответствовать маркировке на изделии и сопроводительным документам.
Всегда сверяйте маркировку на свае с данными в паспорте: марку, длину, сечение, номер партии и другие идентификационные сведения. При обнаружении расхождений запросите у поставщика пояснения и документы до приёмки продукции.
Итоговый чек-лист главного инженера для комплексного аудита завода-изготовителя
Этот чек-лист предназначен для использования непосредственно на производственной площадке. Пройдитесь по пунктам во время визита, чтобы системно оценить организацию производства и готовность предприятия выполнять требования проекта.
- Сырьевая база: проверены ли склады инертных материалов, наличие навесов, разделение фракций и чистота сырья?
- Дозирование: работают ли весовые дозаторы? Актуальны ли документы об их поверке и техническом обслуживании?
- Формовка: нет ли критического износа бортов форм? Исправно ли оборудование для натяжения арматуры?
- Армирование: используются ли подходящие фиксаторы защитного слоя? Правильно ли хранится арматура? Нет ли недопустимой коррозии?
- Тепловлажностная обработка: фиксируются ли параметры обработки? Нет ли отклонений от технологического регламента?
- Лаборатория: есть ли собственная или привлечённая компетентная лаборатория? Проводятся ли испытания контрольных образцов?
- Склад готовой продукции: соблюдается ли схема складирования с прокладками? Нет ли трещин, сколов и других видимых повреждений?
- Документооборот: своевременно ли выдаются паспорта качества? Можно ли сопоставить документы с конкретными партиями изделий?
Матрица выбора поставщика: алгоритм сопоставления цены, сроков и качества
Выбор завода не должен сводиться только к сравнению прайс-листов. Взвешенная матрица помогает сопоставить поставщиков по нескольким критериям и определить, какие вопросы требуют дополнительной проверки.
| Критерий оценки | Вес критерия | Что оцениваем |
|---|---|---|
| Стоимость за погонный метр | 30% | Соответствие рынку, прозрачность сметы, отсутствие скрытых наценок |
| Техническое оснащение и контроль качества | 30% | Состояние оборудования, организация контроля, работа лаборатории, применяемые методы испытаний |
| Надёжность и сроки | 20% | Опыт выполнения контрактов, производственные возможности, склад и логистика |
| Гибкость и сервис | 10% | Возможность выполнять нестандартные заказы, скорость обработки рекламаций |
| Репутация и финансовая устойчивость | 10% | Открытая информация о компании, история исполнения обязательств, финансовые риски |
Умножьте оценку по каждому критерию на его вес и суммируйте результаты. Итоговый балл следует рассматривать как ориентир для дополнительной проверки, а не как самостоятельное доказательство надёжности или ненадёжности предприятия. Особое внимание уделяйте критериям, связанным с безопасностью, соответствием проекту и возможностью документально подтвердить качество продукции.
Заключение
Производство железобетонных свай — сложный технологический процесс, в котором качество и себестоимость формируются совокупностью факторов: от характеристик сырья и точности армирования до режимов тепловлажностной обработки, складирования и транспортировки. Поэтому при выборе поставщика важно оценивать не только цену, но и способность предприятия стабильно выполнять требования проекта.
Краткий чек-лист перед подписанием договора
- Запросите экскурсию на производство. Уточните, можно ли осмотреть основные технологические участки и получить информацию об организации контроля.
- Проверьте лабораторный контроль. Убедитесь, что испытания проводятся регулярно, а результаты можно связать с конкретными партиями продукции.
- Зафиксируйте условия приёмки. Пропишите в договоре порядок проверки, сроки предъявления претензий и возможность проведения независимой экспертизы.
- Требуйте комплект документов. На каждую партию должны предоставляться документы, позволяющие подтвердить её идентификацию и соответствие установленным требованиям.
Рекомендация эксперта: «Не оценивайте поставщика только по цене. Фундамент требует стабильного качества материалов, соблюдения технологии и подтверждённой документации. Вложенное в аудит время помогает снизить риск задержек, переделок и дополнительных расходов».
Если у вас остались вопросы по выбору поставщика или техническим требованиям к сваям, используйте этот материал как основу для технического задания при проведении тендера. При этом окончательные требования к продукции, испытаниям и документации необходимо устанавливать с учётом проектной документации и применимых нормативных документов.